
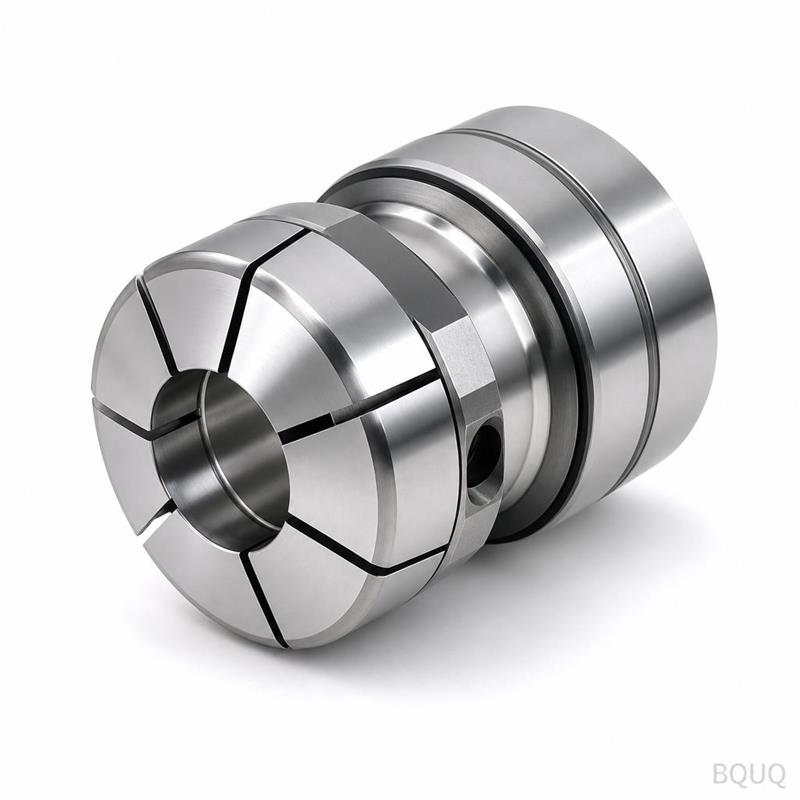
Raccordi fluidi e pneumatici lavorati con CNC
Risposta breve: la lavorazione CNC produce raccordi fluidi e pneumatici mediante tornitura del corpo e della filettatura, quindi fresatura di passaggi trasversali, piani esagonali o superfici di montaggio fino a una geometria sigillata e ripetibile. La capacità tipica di un'officina è di ±0,005 mm sui diametri critici, Ra 0,4–0,8 µm sulle superfici di tenuta e verifica delle filettature secondo ISO 228 o SAE J1926. I corpi sono solitamente in alluminio 6061-T6, acciaio inossidabile 303/316 o ottone C3604. Il tempo di consegna per un primo articolo è tipicamente di 5–10 giorni lavorativi dopo il rilascio del disegno; BQUQ restituisce un preventivo in 12 ore lavorative e mantiene un MOQ flessibile, quindi un lotto pilota di 50 pezzi è realistico prima di impegni su attrezzature o volumi.
I raccordi sembrano semplici su un disegno e causano problemi sproporzionati sul campo. Un raccordo pneumatico che trasuda a 8 bar, un adattatore idraulico che si grippa dopo 200 cicli termici, una porta di collettore che perde solo su una delle sei cavità — questi sono problemi di lavorazione e specifica, non di assemblaggio. Questo articolo tratta come specificare, lavorare e ispezionare raccordi fluidi e pneumatici affinché il pezzo si comporti allo stesso modo sul pezzo 1 e sul pezzo 10.000.
Cosa si intende per raccordo fluido o pneumatico?
In termini di lavorazione, un raccordo è qualsiasi parte il cui compito è unire due percorsi di fluido — liquido o gas — mantenendo la pressione e prevenendo perdite. Questo copre un'ampia famiglia, e la strategia di lavorazione cambia con ciascuna.
| Famiglia | Funzione tipica | Processo di lavorazione dominante | Caratteristica critica |
|---|---|---|---|
| Raccordo a barbigli per tubo flessibile | Tubo flessibile a innesto, bassa pressione | Tornitura + formatura a zigrinatura/barbigli | Diametro cresta barbigli, smusso di imbocco |
| Raccordo a innesto rapido | Connessione istantanea del tubo, pneumatica | Tornitura + fresatura (scanalatura di rilascio) | Rotondità dell'alesaggio, profondità della gola O-ring |
| Raccordo a flare JIC / SAE | Idraulica, alta pressione | Tornitura, cono a 37° o 45° | Angolo del cono e finitura superficiale |
| ORFS / O-ring boss | Idraulica, tenuta frontale | Tornitura + scanalatura frontale | Larghezza gola, planarità frontale |
| Banjo / bullone banjo | Idraulica in spazi ristretti | Tornitura + foratura trasversale | Sbavatura foro trasversale, area di flusso |
| Blocco collettore | Distribuisce più circuiti | Fresatura + foratura + maschiatura | Posizione porta-porta, profondità filettatura |
| Corpo raccordo a sgancio rapido | Connessione/sconnessione frequente | Tornitura + fresatura + rettifica | Alesaggio manicotto, concentricità sede tenuta |
Il filo conduttore: ognuna di queste parti è definita da un'interfaccia di tenuta. Tutto il resto — piani esagonali, gioco per chiave, geometria barbigli, orecchie di montaggio — è secondario. Se si deve tenere stretto solo una cosa, tenere la tenuta.
Quali materiali scegliere per i raccordi?
La scelta del materiale è guidata da fluido, pressione, temperatura e costo, in quest'ordine. La compatibilità con il fluido di lavoro conta più della resistenza nella maggior parte del lavoro pneumatico a bassa pressione.
| Materiale | Ideale per | Idoneità alla pressione | Note |
|---|---|---|---|
| Alluminio 6061-T6 | Pneumatica, idraulica a bassa pressione, utensili ad aria | Bassa a media | Anodizzare per corrosione; evitare alluminio nudo con fluidi caustici |
| Alluminio 2024 | Raccordi aerospaziali ad alta resistenza | Media ad alta | Scarsa resistenza alla corrosione non rivestito; solitamente placcato |
| Ottone C3604 | Aria, acqua, gas inerti, pneumatica generale | Bassa a media | Eccellente lavorabilità, resistenza naturale alla corrosione |
| Acciaio inossidabile 303 | Acqua, prodotti chimici leggeri, linee per alimenti | Media | A lavorazione libera; resistenza alla corrosione leggermente inferiore al 316 |
| Acciaio inossidabile 316/316L | Prodotti chimici aggressivi, marino, gas medicali | Media ad alta | Più difficile da lavorare; specificare utensili affilati e avanzamenti più lenti |
| Acciaio al carbonio (12L14, 1215) | Adattatori idraulici ad alta pressione | Alta | Richiede zincatura/nickelatura; lo spessore della placcatura influisce sulle filettature |
| PPSU / PEEK (plastica lavorata) | Isolante, leggero, chimicamente inerte | Bassa a media | Lavorato, non stampato, per bassi volumi |
Due regole pratiche. Primo, non accoppiare mai un corpo in alluminio nudo con una filettatura maschio in acciaio inossidabile in ambiente umido — la corrosione galvanica bloccherà il giunto. Usare un corpo placcato, un composto anti-grippaggio o un isolante in plastica. Secondo, quando un cliente specifica "inossidabile" per una linea pneumatica che trasporta aria strumenti asciutta, il 303 è solitamente sufficiente e si lavora circa il 30–40% più velocemente del 316, il che si riflette direttamente sul prezzo unitario.
Come si lavora un raccordo che tenga davvero?
Le prestazioni di tenuta sono create da tre fattori: geometria della tenuta, finitura superficiale e concentricità. Tutti e tre sono decisioni di lavorazione.
Geometria della superficie di tenuta
Per una porta O-ring boss, la profondità e la larghezza della gola controllano la percentuale di schiacciamento. Un obiettivo tipico è uno schiacciamento del 15–25% sulla sezione dell'O-ring. Se la gola è troppo profonda di 0,05 mm, l'O-ring non si carica; troppo poco profonda di 0,05 mm e si estrude sotto pressione. Questa è una tolleranza che si deve specificare esplicitamente, non lasciare alle tolleranze generali.
Per i raccordi a flare, l'angolo del cono è la tenuta. Un cono JIC a 37° mantenuto a ±0,5° e una finitura superficiale di Ra 0,8 µm o migliore si assesterà in modo affidabile. Un cono lavorato a 38° con una finitura strappata perderà ad alta pressione non importa quanto forte l'assemblatore lo stringa.
Finitura superficiale sulle superfici di tenuta
| Metodo di tenuta | Finitura tipica richiesta | Perché |
|---|---|---|
| Tenuta frontale O-ring | Ra 0,4–0,8 µm | Previene estrusione della tenuta e percorsi di perdita |
| Cono flare (JIC/SAE) | Ra 0,8 µm o migliore | Il contatto metallo-metallo deve essere continuo |
| Sigillante per filettature (NPT) | Ra 1,6 µm accettabile | La deformazione della filettatura fa la tenuta |
| Rondella bonded / Dowty | Ra 1,6 µm accettabile | La rondella si deforma per riempire la superficie |
| Faccia guarnizione (flangia) | Ra 1,6–3,2 µm | La guarnizione si conforma; troppo liscia può essere peggio |
Notare l'ultima riga. Per giunti con guarnizioni morbide, una faccia estremamente lucidata non è automaticamente migliore — una certa texture superficiale aiuta la guarnizione a mordere. Specificare eccessivamente la finitura aggiunge costo senza aggiungere integrità di tenuta.
Concentricità e allineamento filettatura-alesaggio
Su un raccordo a innesto rapido, l'alesaggio del tubo e la filettatura devono condividere un asse. Se presentano un errore di eccentricità superiore a circa 0,05 mm, il tubo entra angolato, il colletto afferra in modo non uniforme e il raccordo perde o si rilascia sotto vibrazione. La soluzione è nel processo, non nell'ispezione: tornire corpo, alesaggio e filettatura in un'unica configurazione, oppure usare un mandrino a pinza che tenga il diametro esterno tornito come datum per la seconda operazione. BQUQ utilizza sistemi a mandrino a pinza proprio per questo motivo — il riposizionamento su un mandrino a griffe a spirale aggiunge tipicamente 0,03–0,08 mm di eccentricità, sufficiente a fallire un test di tenuta pneumatico.
Sbavatura dei passaggi trasversali interni
I fori trasversali intersecano l'alesaggio principale e lasciano un anello di bava all'intersezione. Quella bava rilascia particelle nel percorso del fluido e può impedire l'assestamento di una tenuta. Specificare esplicitamente la sbavatura — sbavatura termica, flusso abrasivo o sbavatura manuale controllata con verifica al boroscopio. "Sbavare tutti i bordi" su un disegno è troppo vago; indicare quali bordi e a quale standard.
Filettature: dove inizia la maggior parte dei guasti dei raccordi
Le filettature sui raccordi non sono elementi di fissaggio. Sono confini di pressione e seguono standard diversi.
- NPT / NPTF (coniche): tengono per deformazione della filettatura. Richiedono sigillante o nastro. Non confondere le aspettative NPT e NPTF — NPTF è la variante a tenuta a secco e richiede un controllo più stretto dell'utensile.
- G / BSPP (parallele): tengono con una rondella bonded o O-ring, non con la filettatura stessa. Comuni nelle apparecchiature pneumatiche europee.
- UNF / SAE J1926 (filettatura diritta O-ring boss): tengono su un O-ring alla base della filettatura. La posizione della sede dell'O-ring è critica.
- Metrica parallela (ISO 6149): principio simile a SAE ORB, dimensioni metriche.
- Flare JIC 37°: tengono sul cono, la filettatura fornisce solo forza di serraggio.
Un errore frequente e costoso è specificare una filettatura conica dove si intendeva una filettatura parallela con O-ring, o viceversa. Le parti sembrano simili in una foto e sono incompatibili in servizio. Indicare sempre lo standard completo sul disegno, non solo "1/4 di pollice".
L'ispezione delle filettature deve essere effettuata con calibri, non con calibro a corsoio. I calibri ad anello passa/non passa per filettature esterne e i calibri a tampone per filettature interne rilevano errori di diametro primitivo e passo che un calibro a corsoio non può vedere. BQUQ verifica le filettature dei raccordi secondo lo standard specificato e registra il risultato per lotto.
Regole di progettazione per la produzione che riducono il costo dei raccordi
La maggior parte del costo dei raccordi è nell'attrezzaggio e nelle operazioni secondarie, non nel materiale. Alcune modifiche di solito si ripagano da sole.
1. Consolidare a un solo standard di filettatura per assemblaggio. Porte NPT e BSPP miste sullo stesso collettore richiedono due set di utensili, due set di calibri e due routine di ispezione.
2. Evitare fori trasversali profondi e di piccolo diametro. Un foro trasversale con rapporto profondità/diametro superiore a 6:1 richiede foratura a piccoli passi, tende a deviare ed è difficile da sbavare. Riorientare la porta se il design lo consente.
3. Specificare piani esagonali a una dimensione standard per chiave. Dimensioni esagonali personalizzate aggiungono tempo di fresatura e non danno al tecnico sul campo alcun utensile standard da usare.
4. Tenere le gole di tenuta fuori dai tagli interrotti. Una gola che attraversa un piano fresato o un foro trasversale avrà una bava a ogni interruzione.
5. Usare un datum per le caratteristiche di tenuta. Se la gola dell'O-ring e la faccia di montaggio sono dimensionate da datum diversi, l'accumulo di tolleranze produrrà prima o poi una perdita.
6. Tolleranze solo dove contano. Tolleranze generali di ±0,1 mm su caratteristiche non di tenuta e ±0,005 mm sui diametri di tenuta sono una divisione normale ed economicamente vantaggiosa. Stringere tutto a ±0,005 mm può moltiplicare il tempo di lavorazione senza guadagno funzionale.
Per uno sguardo più approfondito su come le scelte di tolleranza si ripercuotono sul costo, vedere la nostra analisi di esempi di riprogettazione DFM.
Ispezione e test di tenuta
Un raccordo che misura correttamente può ancora perdere, quindi l'ispezione dimensionale e il test funzionale sono entrambi necessari.
| Controllo | Metodo | Frequenza tipica |
|---|---|---|
| Forma della filettatura e diametro primitivo | Calibri passa/non passa | 100% o secondo AQL |
| Profondità/larghezza gola di tenuta | Comparatore ottico, CMM | Primo articolo + campionamento |
| Rotondità e concentricità dell'alesaggio | CMM, calibro ad aria | Primo articolo + campionamento |
| Finitura superficiale sulle facce di tenuta | Profilometro | Primo articolo + periodico |
| Porte interne senza bava | Boroscopio, visivo | Per lotto |
| Integrità della tenuta | Test di decadimento aria o idrostatico | Per lotto o 100% per parti critiche |
Il test di decadimento aria a 1,5× la pressione di esercizio è lo screening di produzione standard per i raccordi pneumatici. Per le parti idrauliche, il test di prova idrostatica a 1,5–2× la pressione nominale è comune. Entrambi non sono distruttivi se non per il programma — preventivare il tempo di test nel lead time piuttosto che trattarlo come un ripensamento.
Se si specificano fluidi da taglio per la lavorazione di queste parti, in particolare acciaio inossidabile e ottone, la nostra guida alla selezione dei fluidi da taglio copre l'aspetto della compatibilità con i fluidi, che conta quando un fluido residuo su un corpo raccordo potrebbe contaminare una linea del gas.
Perché acquistare raccordi da un'unica fabbrica?
I raccordi raramente sono un singolo processo. Un tipico raccordo pneumatico richiede tornitura, fresatura per la scanalatura di rilascio o la superficie di montaggio, rullatura o taglio della filettatura, sbavatura, trattamento superficiale e test di tenuta. Quando questi passaggi si trovano presso fornitori diversi, l'accumulo di tolleranze attraversa i confini aziendali e nessuno possiede la tenuta finale.
Eseguire tornitura, fresatura, sbavatura e ispezione sotto lo stesso tetto a Dongguan significa che il datum stabilito sul tornio è il datum utilizzato all'ispezione finale. BQUQ gestisce quattro linee di produzione in un'unica fabbrica ISO9001 che copre lavorazione CNC a ±0,005 mm, tranciatura metalli, molle su misura e produzione di dissipatori di calore. Per il lavoro sui raccordi, la capacità rilevante è la tornitura e la fresatura nello stesso reparto, con attrezzaggio a mandrino a pinza per la concentricità e verifica delle filettature con calibri.
Per gli acquirenti, il vantaggio pratico è un ciclo più breve tra "perde" e "ecco perché". Per gli ingegneri, è un unico punto di responsabilità per l'interfaccia di tenuta.
Esplora i processi rilevanti: lavorazione CNC, parti tornite CNC e parti fresate CNC. Se il raccordo è avvitato in un alloggiamento lavorato, le nostre note sulle specifiche delle filettature coprono i requisiti del lato accoppiato.
Domande frequenti
D: Quale tolleranza dovrei specificare su una gola di tenuta di un raccordo?
R: La profondità e la larghezza della gola dovrebbero essere tollerate direttamente, tipicamente ±0,025 mm o più strette a seconda della sezione dell'O-ring e della pressione. Non affidarsi alle tolleranze generali per le caratteristiche di tenuta. La percentuale di schiacciamento del 15–25% è l'obiettivo usuale. Indicare le dimensioni della gola come dimensioni base riferite allo standard O-ring per cui si sta progettando, e lasciare che il macchinista le mantenga indipendentemente dal resto della parte.
D: La lavorazione CNC può produrre raccordi pneumatici a innesto rapido in modo economico a basso volume?
R: Sì. Al di sotto di circa 5.000–10.000 pezzi all'anno, la lavorazione è solitamente più economica dello stampaggio a iniezione una volta incluso l'ammortamento dell'attrezzatura. BQUQ mantiene un MOQ flessibile, quindi un lotto pilota di 50–500 pezzi è praticabile. I principali fattori di costo sono il numero di attrezzaggi, l'operazione di fresatura della scanalatura di rilascio e se si richiede il test di tenuta al 100% o a campione.
D: Cosa è meglio per i raccordi idraulici, acciaio inossidabile 316 o acciaio al carbonio placcato?
R: Dipende dall'ambiente, non dalla pressione. L'acciaio al carbonio placcato gestisce bene l'alta pressione e costa meno, ma la placcatura può scheggiarsi sui bordi delle filettature ed esporre l'acciaio nudo alla corrosione. L'acciaio inossidabile 316 resiste a fluidi aggressivi e condizioni marine ma si lavora più lentamente e costa di più. Per la maggior parte dei sistemi idraulici indoor, l'acciaio al carbonio placcato è la scelta economica; specificare il 316 per servizio chimico, offshore o lavaggio.
D: Come posso prevenire la corrosione galvanica tra un corpo in alluminio e una parte accoppiata in acciaio inossidabile?
R: Separare i metalli o controllare l'ambiente. Le opzioni includono anodizzazione dura del corpo in alluminio, specifica di un grado di acciaio inossidabile con inserto in alluminio placcato, applicazione di un composto anti-grippaggio all'assemblaggio o uso di una rondella isolante in plastica. In servizio umido o esposto al sale, evitare completamente il contatto diretto alluminio nudo-acciaio inossidabile, poiché l'alluminio si corroderà preferenzialmente al giunto.
D: Quale lead time dovrei aspettarmi per un primo articolo di raccordo?
R: Per un raccordo tornito semplice con un'operazione di fresatura secondaria, un primo articolo richiede tipicamente 5–10 giorni lavorativi dopo il rilascio del disegno, inclusi approvvigionamento materiale e ispezione. I collettori con più porte e test di tenuta richiedono più tempo. BQUQ restituisce preventivi in 12 ore lavorative, quindi il ciclo di revisione del disegno e feedback DFM inizia lo stesso giorno in cui si inviano i file.
Risorse correlate
- Informazioni su BQUQ e la fabbrica di Dongguan: /about/
- Capacità di lavorazione CNC, tornitura e fresatura: /cnc-machining/
- Altri articoli tecnici per ingegneri di progettazione: /bquq-blog/
- Tendenze del settore nella produzione di precisione: /industry-dynamics/
- Domande comuni su approvvigionamento e tolleranze: /faq/
- Casi di studio di progetti: /case/
- Inviare disegni per un preventivo in 12 ore: /contact/
A cura del team di ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazione CNC (±0,005 mm), tranciatura metalli, molle su misura e produzione di dissipatori di calore in un'unica fabbrica ISO9001. Approvvigionamento diretto da Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


