
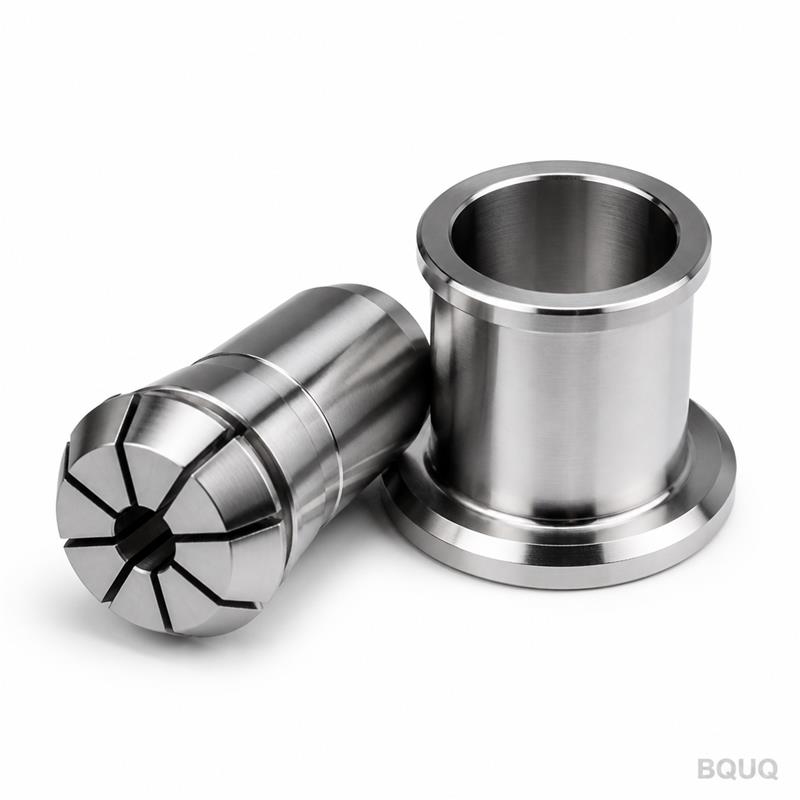
Lavorazione CNC per componenti EV: boccole, alloggiamenti e barre collettrici
Risposta breve: la lavorazione CNC è adatta ai componenti EV che richiedono tolleranze strette, bassi volumi o flessibilità di progettazione — alloggiamenti batteria, boccole motore e inverter, supporti sensori, piastre di raffreddamento e barre collettrici prototipali. Boccole e alloggiamenti sono tipicamente lavorati in alluminio o acciaio inossidabile a ±0,005 mm sugli accoppiamenti; le barre collettrici passano allo stampaggio una volta superati circa 5.000–10.000 pezzi all'anno. BQUQ lavora parti EV a Dongguan sotto ISO9001 e restituisce un preventivo entro 12 ore lavorative.
L'hardware dei veicoli elettrici cambia rapidamente, e questo ritmo influenza la scelta del processo. Un progetto stabile per anni appartiene a uno stampo; un progetto ancora in revisione ogni trimestre appartiene a una macchina. La maggior parte dei programmi EV inizia con la lavorazione meccanica, convalida il progetto e poi migra le parti stabili e ad alto volume allo stampaggio o alla fusione. Sapere quali componenti ricadono su un lato o sull'altro di questa linea è tutto il gioco.
Quali componenti EV si prestano alla lavorazione CNC?
Le parti che rimangono più a lungo in lavorazione meccanica sono quelle in cui tolleranza, tenuta o basso volume dominano. Queste includono:
- Alloggiamenti di moduli batteria e piastre terminali che devono garantire tenuta e planarità.
- Boccole motore e inverter con accoppiamenti per cuscinetti e requisiti di concentricità.
- Supporti sensori, gusci posteriori connettori e staffe di precisione di piccole dimensioni.
- Piastre fredde e collettori di raffreddamento per la gestione termica.
- Barre collettrici prototipali e a basso volume e hardware di interconnessione.
Queste parti condividono un tratto: la loro funzione dipende da una geometria che un processo di formatura non può facilmente ripetere. Una boccola che posiziona un rotore deve essere concentrica entro micron; un alloggiamento che tiene una guarnizione deve mantenere la planarità, non solo la dimensione. La lavorazione meccanica fornisce quella geometria dal pieno, un pezzo alla volta, senza attrezzature.
Boccole e alloggiamenti: materiali e tolleranze
La scelta del materiale segue la funzione. L'alluminio offre leggerezza e buona conducibilità termica per alloggiamenti e piastre. L'acciaio inossidabile e l'acciaio offrono resistenza e resistenza all'usura per boccole e inserti sollecitati. Le plastiche tecniche gestiscono l'isolamento elettrico e le funzioni di barriera termica.
| Componente | Materiale tipico | Tolleranza critica | Perché è importante |
|---|---|---|---|
| Boccola motore | Acciaio / inossidabile | ±0,005 mm foro | Accoppiamento cuscinetto, concentricità |
| Alloggiamento inverter | Alluminio 6061 | ±0,02 mm | Tenuta, planarità |
| Piastra terminale batteria | Alluminio 6061 | ±0,05 mm | Planarità, peso |
| Supporto sensore | Alluminio / plastica | ±0,05 mm | Ripetibilità di posizione |
| Piastra di raffreddamento | Alluminio | ±0,05 mm | Percorso di tenuta, planarità |
Due valori meritano attenzione. I fori per cuscinetti arrivano a ±0,005 mm o più stretti e sono verificati con una CMM, non con un calibro. La planarità dell'alloggiamento per un giunto sigillato è solitamente richiesta come tolleranza di planarità intorno a 0,05–0,1 mm su tutta la faccia di tenuta, perché una faccia può essere entro la sua tolleranza dimensionale e perdere comunque. La nostra capacità produttiva è ±0,005 mm sulle caratteristiche critiche; ti diremo quando una specifica è oltre ciò che un processo di fresatura può difendere.
Barre collettrici: lavorate o stampate?
Questa è la domanda più comune sul processo EV. Una barra collettrice in rame lavorata è giusta per prototipi e bassi volumi; una barra collettrice stampata è giusta per volumi elevati. Il punto di crossover dipende da spessore, geometria e quantità annuale.
| Fattore | Barra collettrice lavorata | Barra collettrice stampata |
|---|---|---|
| Intervallo economico | 1–1.000 pz | 5.000–1.000.000+ pz |
| Costo attrezzature | Nessuno | Moderato a alto |
| Modifiche di progetto | Economiche | Costose (ritaglio attrezzature) |
| Intervallo di spessore | Qualsiasi | Ottimale da sottile a medio |
| Uso tipico | Prototipo, basso volume, personalizzato | Produzione in volume |
Il rame è morbido e conduttivo, il che rende entrambi i processi praticabili e rende la decisione sul volume principalmente finanziaria. Oltre circa 5.000–10.000 pezzi all'anno, le attrezzature sono ammortizzate e lo stampaggio vince sul costo unitario. Al di sotto, la lavorazione meccanica evita completamente l'investimento in attrezzature. Poiché le modifiche di progetto sono economiche nella lavorazione meccanica e costose nello stampaggio, mantieni le barre collettrici lavorate finché il percorso di corrente e la geometria non sono congelati. I compromessi sono trattati più in dettaglio nella nostra guida allo stampaggio delle barre collettrici.
Considerazioni termiche ed elettriche
Le parti EV spesso svolgono due compiti contemporaneamente. Una piastra di raffreddamento deve condurre calore e sigillare; una boccola deve posizionare un albero e talvolta isolare. Questo duplice ruolo modella sia il materiale che la finitura:
- Isolamento elettrico: l'alluminio anodizzato forma un sottile strato di ossido isolante, utile per creepage e clearance su alcuni alloggiamenti, ma l'anodizzazione non è un sostituto di una barriera isolante adeguata. Verifica separatamente i requisiti dielettrici.
- Contatto termico: una piastra piatta lavorata accoppiata a un materiale interfacciale termico necessita di planarità e una Ra controllata, tipicamente 0,8–1,6 µm, affinché l'interfaccia faccia contatto reale.
- Corrosione: gli ambienti sotto il cofano e sotto il veicolo puniscono l'acciaio non protetto; specifica zincatura, ossidazione nera o acciaio inossidabile dove è probabile l'esposizione a fluidi e sale.
- Conduttività nei giunti: per le barre collettrici in rame, le facce di giunzione spesso richiedono una finitura definita e planarità per mantenere bassa la resistenza di contatto; specifica Ra e planarità per il giunto, non per l'intera parte.
Come supporta BQUQ i programmi EV?
Lavoriamo componenti EV torniti e fresati su attrezzature CNC stabili, verifichiamo le caratteristiche critiche con una CMM e manteniamo ±0,005 mm come capacità produttiva. I prototipi vengono spediti rapidamente perché non ci sono attrezzature, e le serie a basso volume sono routine. Dove una parte appartiene chiaramente allo stampaggio a volumi più elevati, lo diciamo e possiamo produrre entrambi — lavorazione meccanica per la convalida, stampaggio per la produzione — all'interno di un'unica fabbrica. Questo è importante per barre collettrici, hardware per dissipatori di calore e i piccoli contatti stampati che si trovano all'interno di un assieme EV.
Invia il modello o il disegno con materiale, quantità, finitura e qualsiasi requisito documentale. Se la parte coinvolge anche una molla, un contatto stampato o un dissipatore di calore, invia l'intero assieme e lo preventiveremo come un unico pacchetto. Restituiamo un preventivo entro 12 ore lavorative.
Dettagli di progettazione EV che prevengono problemi futuri
I programmi EV si muovono rapidamente, e i dettagli invisibili su un prototipo diventano costosi in produzione. Questi sono quelli che vale la pena definire presto:
- Struttura dei datum e stack-up. I moduli batteria e gli assiemi motore sono costruiti da molte parti, quindi la tolleranza che conta è lo stack-up dell'assieme, non un singolo componente. Definisci la struttura dei datum su ogni disegno e controlla lo stack prima di congelare un progetto, perché stringere una parte raramente risolve un assieme allentato a livello superiore.
- Facce di tenuta. Un alloggiamento che sigilla contro una guarnizione necessita di planarità e una finitura superficiale controllata, non solo una tolleranza dimensionale. Specifica la planarità su tutta la faccia di tenuta e un valore Ra adatto al materiale della guarnizione.
- Accoppiamento dei materiali nei giunti. Rame e alluminio a contatto si corrodono in presenza di umidità, quindi un giunto di barra collettrice tra metalli dissimili necessita di una barriera placcata o di un progetto che tenga separati i metalli.
- Continuità del percorso termico. Un componente di raffreddamento funziona solo se il calore può raggiungerlo. Ciò significa planarità e finitura all'interfaccia termica, materiale interfacciale corretto e pressione di montaggio che non deformi la piastra.
- Creepage e clearance dell'isolamento. I requisiti di isolamento elettrico sono geometria, non finitura. L'anodizzazione fornisce un sottile strato di ossido ma non dovrebbe essere trattata come barriera isolante primaria; verifica le prestazioni dielettriche sulla parte finita.
- Documentazione in fase di prototipo. Anche una parte EV unica beneficia di un report dimensionale e di un certificato del materiale, perché quei record alimentano il rilascio in produzione finale.
Fai queste cose bene mentre il progetto è ancora sullo schermo, e il passaggio alle attrezzature di produzione diventa routine anziché una riprogettazione.
Domande frequenti
D: È meglio la lavorazione CNC o lo stampaggio per le barre collettrici EV?
R: Per prototipi e bassi volumi, la lavorazione meccanica è migliore perché non ci sono costi di attrezzatura e le modifiche di progetto sono economiche. Oltre circa 5.000–10.000 pezzi all'anno, lo stampaggio di solito vince sul costo unitario. Mantieni le barre collettrici lavorate finché la geometria e il percorso di corrente non sono congelati.
D: Quali tolleranze potete mantenere su boccole e alloggiamenti EV?
R: ±0,005 mm sulle caratteristiche critiche come i fori per cuscinetti, verificati con una CMM. La planarità dell'alloggiamento per giunti sigillati è tipicamente richiesta intorno a 0,05–0,1 mm su tutta la faccia. Segnaliamo qualsiasi specifica che un processo di lavorazione meccanica non può difendere in modo difendibile.
D: Potete lavorare parti EV in rame e alluminio?
R: Sì. Lavoriamo rame per barre collettrici e interconnessioni, alluminio per alloggiamenti, piastre e staffe, e acciaio o inossidabile per boccole e parti sollecitate. Il rame è morbido e gommoso, quindi si lavora con avanzamenti e utensili dedicati anziché con lo stesso setup dell'acciaio.
D: Fornite report di ispezione per le parti EV?
R: Sì. Ogni lotto viene spedito con un report di ispezione dimensionale per impostazione predefinita, e forniamo certificazione dei materiali e report FAI quando il tuo programma li richiede. Comunicaci il pacchetto documentale in fase di RFQ.
D: Quanto velocemente posso ottenere un preventivo per parti EV lavorate?
R: Invia il disegno o il modello 3D a sc@bquq.com o WhatsApp +86 13713157787 con materiale, quantità e finitura. Restituiamo un preventivo entro 12 ore lavorative.
Risorse correlate
- Guida allo stampaggio delle barre collettrici — quando una barra collettrice stampata batte una lavorata, e di quanto.
- Servizi di lavorazione CNC — tornitura e fresatura da una fabbrica fonte a Dongguan.
- Informazioni su BQUQ — una fabbrica ISO9001:2015 che gestisce linee CNC, stampaggio, molle e dissipatori di calore sotto lo stesso tetto.
- Contattaci — invia il tuo disegno e ottieni un preventivo entro 12 ore lavorative.
Redatto dal team di ingegneria BQUQ. BQUQ è una fabbrica fonte certificata ISO9001 a Dongguan, Cina, che gestisce linee di lavorazione CNC, stampaggio metalli, molle personalizzate, dissipatori di calore e pinze sotto lo stesso tetto. Invia disegni a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo entro 12 ore lavorative. www.bquq.com


